
Outils de diagnostic maintenance
Une panne tombe, personne ne sait pourquoi, et chaque minute d'immobilisation se paie. Les outils de diagnostic maintenance servent à répondre vite et juste : instruments de mesure, méthodes d'analyse, logiciels. Cette page de nos Ressources : Fiches techniques dresse le panorama complet de la boîte à outils.
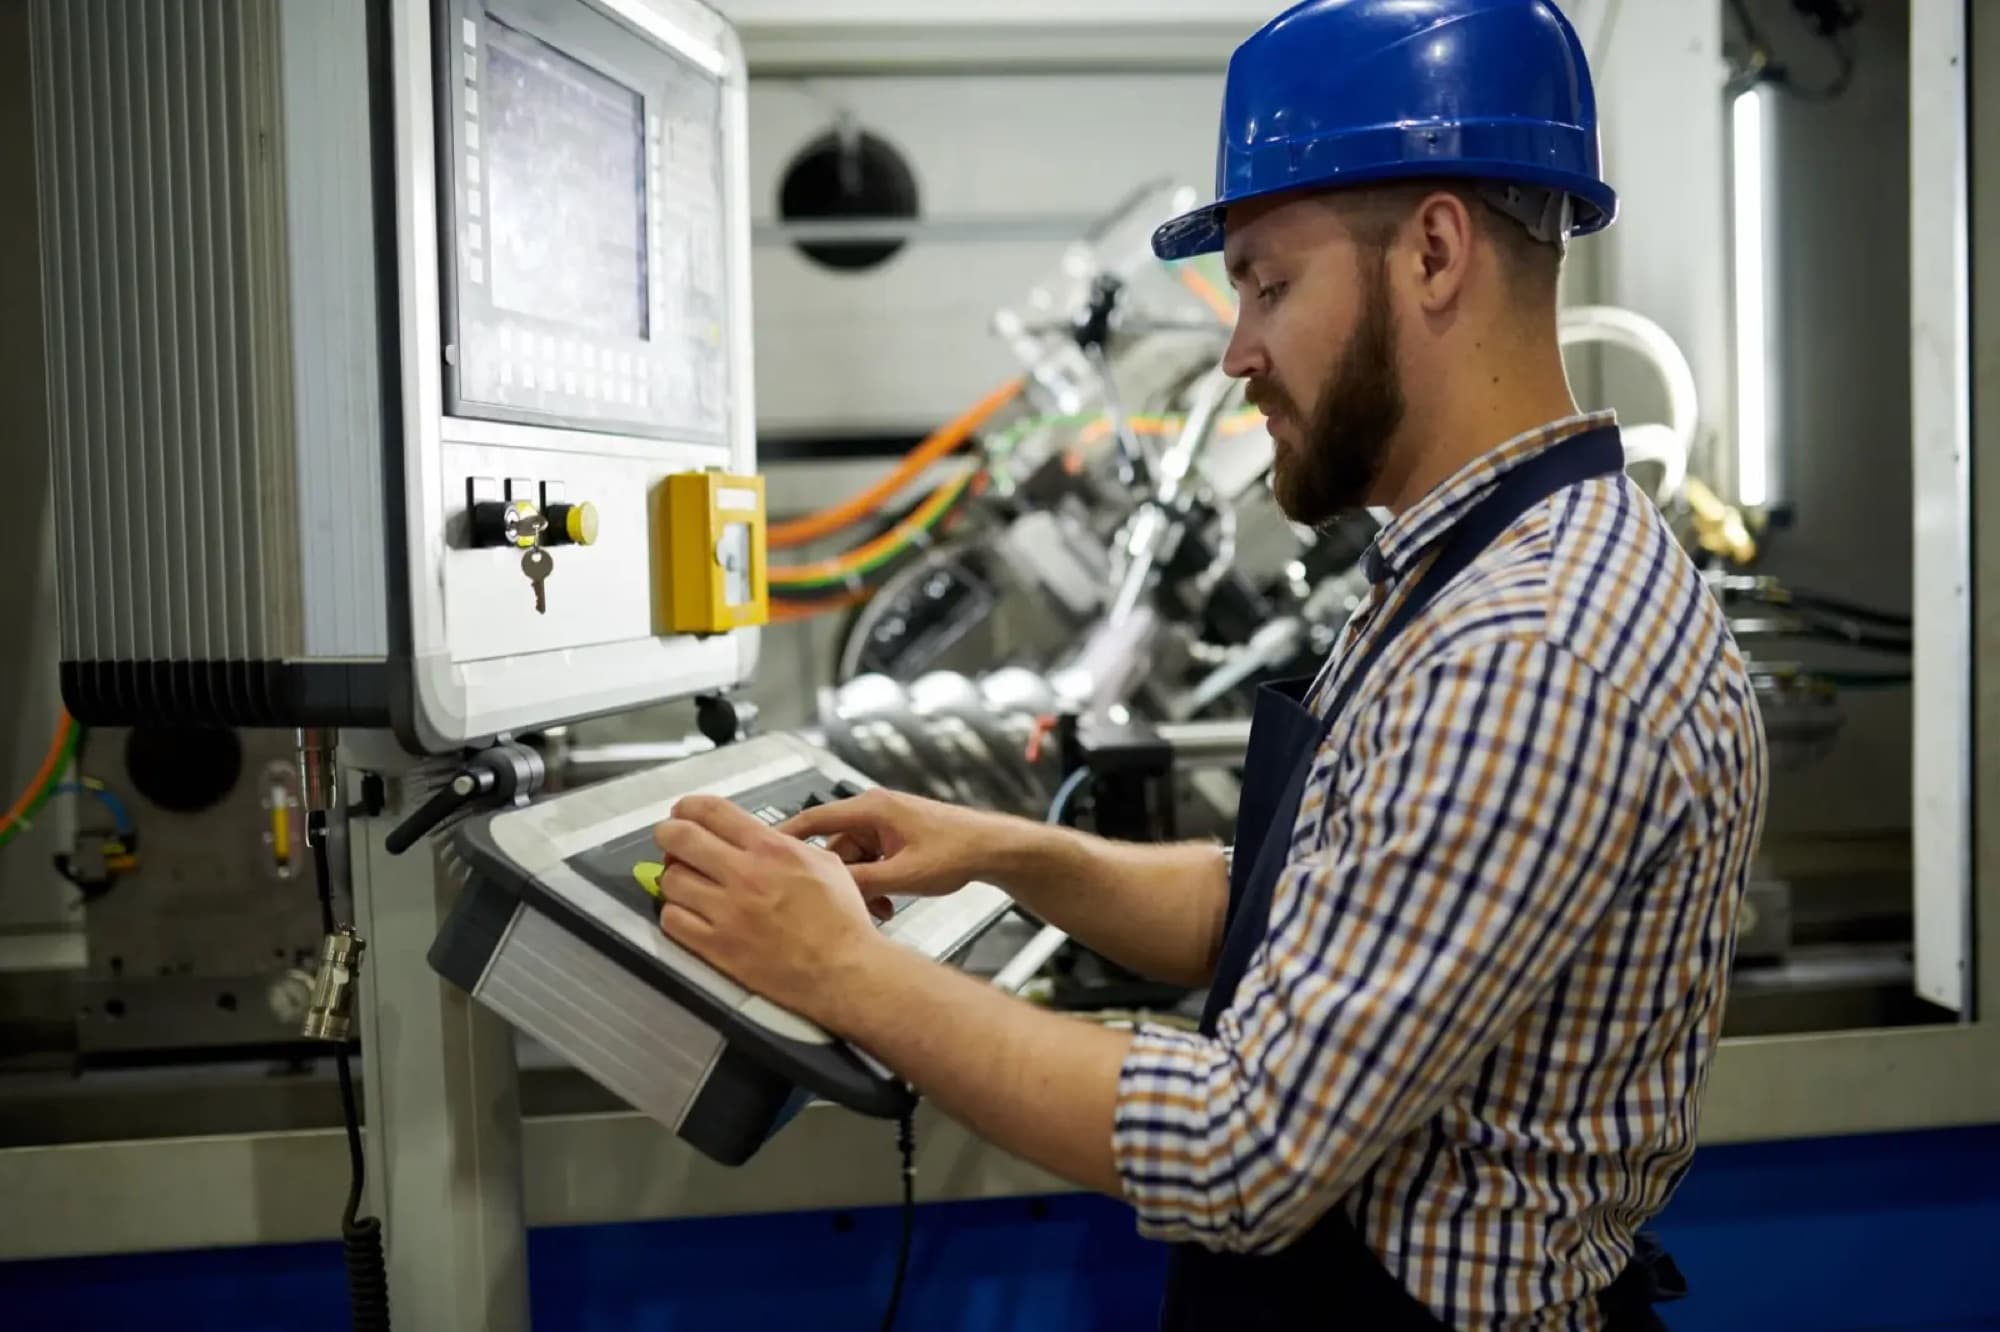
Chez Migen, entreprise de maintenance industrielle, le diagnostic est un métier quotidien : à chaque intervention, nos techniciens dépannent les équipements de plus de 200 clients industriels, appuyés, notre outil d'aide au diagnostic.
Un chargé d'affaires vous rappelle dans l'heure, du lundi au vendredi de 8h00 à 18h30, pour un premier contact et un diagnostic de votre organisation.
Outils de diagnostic maintenance : trois famillesLe diagnostic en maintenance industrielle mobilise trois familles complémentaires. Aucune ne suffit seule : la mesure sans méthode fait du bruit, la méthode sans donnée fait des réunions.
01Outils de diagnostic maintenance : trois familles
Le diagnostic en maintenance industrielle mobilise trois familles complémentaires. Aucune ne suffit seule : la mesure sans méthode fait du bruit, la méthode sans donnée fait des réunions.
- Les instruments de mesure : Multimètre, caméra thermique, capteurs de vibration. Ils objectivent l'état réel d'une machine ou d'une ligne de production.
- Les outils méthodologiques : Diagramme d'Ishikawa, Pareto, AMDEC, cinq pourquoi. Ils structurent la recherche de la cause racine d'une défaillance.
- Les outils numériques : GMAO, tableau de bord, application d'aide au diagnostic. Ils capitalisent chaque panne et guident le technicien de maintenance vers la cause probable.
La sûreté de fonctionnement d'un parc ne repose jamais sur un outil unique : elle naît d'une organisation de maintenance qui mesure, analyse et trace, secteur par secteur.
Les instruments qui font parler vos équipementsChaque grandeur physique raconte une usure différente. Les outils de diagnostic industriels se choisissent selon la grandeur à mesurer, domaine par domaine : le bon appareil détecte la défaillance des semaines avant la casse.
02Les instruments qui font parler vos équipements
Chaque grandeur physique raconte une usure différente. Les outils de diagnostic industriels se choisissent selon la grandeur à mesurer, domaine par domaine : le bon appareil détecte la défaillance des semaines avant la casse.
- Multimètre et pince ampèremétrique : La base du dépannage électrique : tension, intensité, continuité. L'échauffement d'un moteur se lit d'abord dans ses ampères.
- Analyse vibratoire : Roulements, balourds, désalignements : les capteurs repèrent les défauts des machines tournantes bien avant le bruit audible.
- Thermographie infrarouge : La caméra révèle les points chauds : connexion desserrée, palier fatigué, armoire surchargée. Sans contact, sans arrêt de production.
- Ultrasons : Fuites d'air comprimé, défauts de graissage, décharges électriques : l'oreille ultrasonore entend ce que personne n'entend.
- Analyse d'huile : Les particules d'usure racontent l'état interne d'un réducteur ou d'une centrale hydraulique. Réaliser un prélèvement régulier vaut une inspection interne.
- Endoscope industriel : Inspecter l'intérieur d'un équipement sans le démonter : engrenages, soudures, chambres inaccessibles.
| Outil de diagnostic | Ce qu'il détecte | Quand l'utiliser |
|---|---|---|
| Multimètre | Défauts électriques, continuité | À chaque intervention |
| Capteurs de vibration | Usure des machines tournantes | Surveillance périodique ou continue |
| Caméra thermique | Échauffements anormaux | Rondes préventives, armoires sous charge |
| Ultrasons | Fuites, graissage, arcs électriques | Réseaux d'air, postes haute tension |
| Analyse d'huile | Usure interne, pollution du lubrifiant | Réducteurs, hydraulique, compresseurs |
| Endoscope | Défauts internes visibles | Avant un démontage lourd |
Besoin de bras pour appliquer cette méthode sur votre site ?
Les outils méthodologiques : remonter à la causeMesurer ne suffit pas : sans méthode, on remplace la pièce en défaut et la panne revient. Les outils du lean et de la qualité s'appliquent en pratique au diagnostic de panne.
03Les outils méthodologiques : remonter à la cause
Mesurer ne suffit pas : sans méthode, on remplace la pièce en défaut et la panne revient. Les outils du lean et de la qualité s'appliquent en pratique au diagnostic de panne.
- Les cinq pourquoi : Cinq questions en cascade pour passer du symptôme à la cause racine. Simple, rapide, redoutable en fin d'intervention.
- Le diagramme d'Ishikawa : Les causes possibles classées en familles : machine, main-d'œuvre, matière, méthode, milieu. Le squelette de poisson qui évite d'oublier une piste.
- Le Pareto : 20 % des dérèglements produisent 80 % des pannes. La liste des dysfonctionnements triée en tableau désigne les combats qui rapportent, avec l'appui du management.
- L'AMDEC : L'analyse des modes de défaillance, de leurs effets et de leur criticité hiérarchise les risques. La référence pour bâtir un plan de maintenance préventive.
- L'arbre des causes : Après un incident, la reconstitution factuelle des enchaînements. Un outil d'amélioration collective : l'erreur humaine s'y étudie comme le reste, sans chasse au coupable.
- Le QQOQCCP : Qui, quoi, où, quand, comment, combien, pourquoi : la description complète du problème avant toute hypothèse. Le réflexe des dépanneurs méthodiques.
Ces méthodes viennent du lean manufacturing et de la total productive maintenance, pilier du lean : la TPM confie les contrôles de premier niveau aux opérateurs et agents de maintenance, et réserve l'étude fine aux spécialistes. Une démarche lean réussie se voit dans l'atelier, pas dans les rapports.
Le numérique change la vitesse du diagnosticLe papier perd les données, la mémoire part avec les anciens. Les outils digitaux capitalisent chaque dépannage pour accélérer le suivant : la transformation digitale de la maintenance commence là, dans toute l'industrie.
04Le numérique change la vitesse du diagnostic
Le papier perd les données, la mémoire part avec les anciens. Les outils digitaux capitalisent chaque dépannage pour accélérer le suivant : la transformation digitale de la maintenance commence là, dans toute l'industrie.
- La GMAO : La gestion de la maintenance assistée par ordinateur trace les bons de travail, le passé de chaque équipement, les pièces consommées, le stock. La mémoire du service, matière première du diagnostic.
- Le tableau de bord digital : Taux de panne, taux de disponibilité, temps moyen de réparation : la fonction maintenance mesure ses résultats et repère les dérives, gestion des priorités comprise.
- Les capteurs connectés : Vibration, température, intensité relevées en continu pour optimiser les rondes, à des tarifs devenus accessibles, souvent en option constructeur. La surveillance glisse du calendaire vers le conditionnel, système par système.
- L'application mobile : Le technicien consulte plans, schémas et documents techniques au pied de la machine, page à page, puis saisit son compte rendu sur place, avec les fonctionnalités hors ligne qui tiennent en atelier.
- Les logiciels d'automate : Lire les codes défaut, tester une entrée, forcer une sortie : le dépannage des lignes automatisées passe par la console de programmation.
La méthode, étape par étapeUn bon diagnostic suit un processus stable, quel que soit l'outil. Six réflexes sécurisent le raisonnement, de la logistique à l'agroalimentaire.
05La méthode, étape par étape
Un bon diagnostic suit un processus stable, quel que soit l'outil. Six réflexes sécurisent le raisonnement, de la logistique à l'agroalimentaire.
- Décrire le symptôme : Quoi, où, quand, dans quelles conditions d'utilisation. Une description précise élimine déjà la moitié des hypothèses.
- Sécuriser la zone : Consignation, vérification d'absence de tension, protection des personnes. Aucun dépannage ne vaut un accident : la sécurité passe avant le chronomètre.
- Réaliser les relevés : Contrôles visuels, mesures électriques, écoute. Les faits d'abord, les opinions ensuite.
- Tester les hypothèses : Une à la fois, de la plus probable à la plus rare, en s'appuyant sur la GMAO et les codes défaut pour identifier la piste sérieuse.
- Réparer et vérifier : Remplacer ou reprendre l'élément en défaut, puis mesurer à nouveau avant remise en service : la machine doit revenir à ses paramètres, pas seulement redémarrer.
- Tracer et prévenir : Compte rendu, origine nommée, action de maintenance corrective à la racine, en première page du dossier machine. C'est ce qui distingue un dépannage d'un progrès durable.
Un exemple concret : la presse qui disjoncteLe lundi, une presse déclenche son disjoncteur deux fois par poste. L'équipe réarme, la production repart, la panne revient. Voici le déroulé d'un diagnostic outillé.
06Un exemple concret : la presse qui disjoncte
Le lundi, une presse déclenche son disjoncteur deux fois par poste. L'équipe réarme, la production repart, la panne revient. Voici le déroulé d'un diagnostic outillé.
- La mesure oriente : La pince ampèremétrique montre une intensité en hausse sur une phase. La caméra confirme : un point chaud sur le moteur de la pompe hydraulique.
- La méthode creuse : Pourquoi l'échauffement ? Roulement usé. Pourquoi usé ? Graissage insuffisant. Pourquoi ? La gamme de graissage a sauté lors d'un changement d'équipe.
- Le numérique confirme : Grâce à la GMAO, trois pannes similaires ressortent en deux ans, toujours après les mêmes rotations. La cause racine est organisationnelle, pas mécanique.
- L'action règle : Roulement remplacé, gamme réintégrée au plan, contrôle vibratoire ajouté en ronde, compte rendu à l'appui. Plus aucune récidive depuis.
Sans outils, ce scénario finit en remplacement de moteur, deux jours d'immobilisation et une panne qui revient. Le diagnostic outillé a coûté une heure de mesures et un roulement.
Les erreurs les plus fréquentesLe matériel ne rattrape pas les mauvaises habitudes. Six pièges reviennent dans la plupart des entreprises, quel que soit le secteur.
07Les erreurs les plus fréquentes
Le matériel ne rattrape pas les mauvaises habitudes. Six pièges reviennent dans la plupart des entreprises, quel que soit le secteur.
- Remplacer sans comprendre : Changer la pièce fait repartir l'installation, pas disparaître le problème. Sans cause racine nommée, ce type de défaillance revient au pire moment.
- Acheter l'outil sans former : Une caméra mal réglée raconte n'importe quoi. La formation à l'interprétation vaut autant que l'appareil, avec un support simple remis à l'équipe.
- Négliger la saisie : Inscrire chaque relevé, chaque pièce, chaque heure : sans cette discipline, la GMAO reste aveugle et chaque dépannage non tracé est une information perdue.
- Multiplier les outils sans plan : Capteurs partout, données nulle part : la solution tient dans une mise en place ciblée, équipement critique par équipement critique, projet après projet. Le déploiement gagne à être progressif, avec un objectif mesuré.
- Ignorer les opérateurs : Le premier capteur d'une usine reste l'oreille de celui qui produit. Chaque agent formé aux rituels courts du lean fait remonter l'information au responsable maintenance, seul moyen d'améliorer vite.
- Diagnostiquer sous pression sans méthode : L'urgence pousse au geste réflexe. Dix minutes de QQOQCCP font gagner des heures d'essais-erreurs.
Ce que cela implique pour votre organisationS'équiper est un projet d'organisation autant qu'un achat. Trois situations, trois solutions : l'approche dépend de votre point de départ, et les tarifs s'étagent du multimètre à la plateforme de surveillance.
08Ce que cela implique pour votre organisation
S'équiper est un projet d'organisation autant qu'un achat. Trois situations, trois solutions : l'approche dépend de votre point de départ, et les tarifs s'étagent du multimètre à la plateforme de surveillance.
| Votre situation | L'outillage prioritaire | Le prérequis |
|---|---|---|
| Maintenance corrective dominante, traçabilité vide | GMAO simple, méthodes de recherche de cause | Discipline de saisie, gammes écrites |
| Préventif en place, pannes résiduelles | Capteurs de vibration, caméra thermique sur les équipements critiques | Seuils d'alerte à chaque niveau, personnel formé |
| Parc automatisé, immobilisations coûteuses | Surveillance continue en option, aide au diagnostic, consoles d'automates | Compétences automatisme, réseau fiable |
Le retour sur investissement (ROI) se mesure, pour évaluer chaque gain : temps moyen de réparation, taux de disponibilité, taux de couverture du préventif, coût de gestion par équipement. Les chantiers lean l'ont montré : on ne peut gérer que ce qu'on mesure, selon vos ressources internes.
Le diagnostic de la maintenance elle-même passe par un audit maintenance : il chiffre votre situation, hiérarchise les actions à réaliser pour améliorer la disponibilité, et vous êtes en droit d'attendre un plan daté, à prendre en compte budget par budget. Au quotidien, nos techniciens interviennent en dépannage industriel, ou dans un contrat de maintenance qui intègre la surveillance, les travaux de maintenance planifiés et l'amélioration continue.
Les guides de notre blog détaillent chaque méthode, page par page. Pour nous contacter : 04 78 33 72 05. La FAQ ci-dessous répond au reste.
Nos réalisations
À lire ensuiteSur le même sujetAmdec · Analyse vibratoire · Automate Siemens
Sur le même sujet
Dans la même rubrique · 8
Un chargé d’affaires vous rappelle dans l’heure, aux horaires ouvrés.